
Vi leverer høykvalitets sprengningsrom og automatiske sprengningsmaskiner. Utstyret tar i bruk moden overflatebehandlingsteknologi, og realiserer rustfjerning, rensing av oksidlag og overflateruing...
See Details
Yueze Environmental Protection leverer one-stop-kompatible industrielle overflatebehandlingsløsninger med profesjonell teknologi og godt håndverk.
 Få henvendelser
2026-07-02
En komplett produksjonslinje for belegg er bygget fra fire kjerneutstyrsgrupper som jobber i rekkefølge: a forbehandlingssystem som renser og forbereder overflaten, en søknadssystem som påfører beleggmaterialet, a herdeovn som herder finishen, og en transport- og kontrollsystem som flytter deler gjennom hvert trinn automatisk. Utover disse fire gruppene inkluderer de fleste linjer også et pulver- eller malingsgjenvinningssystem, en kjøleseksjon, ventilasjons- og avtrekksutstyr og kvalitetsinspeksjonspunkter plassert langs linjen.
Forstå hva hver del av produksjonslinje for belegg equipment faktisk gjør det – i stedet for å behandle linjen som en enkelt svart boks – gjør det mye enklere å planlegge et anleggsoppsett, estimere gjennomstrømning, budsjett for verktøy eller feilsøke et kvalitetsproblem når det dukker opp på et spesifikt stadium i stedet for et annet. Avsnittene nedenfor bryter ned hver utstyrsgruppe i detalj, sammen med de praktiske faktorene som påvirker hvordan en linje skal konfigureres.
Beleggets vedheft avhenger nesten helt av hvor ren og kjemisk forberedt overflaten er før beleggmaterialet berører den. Dette er grunnen til at forbehandlingsseksjonen typisk er den lengste fysiske delen av linjen, og utgjør ofte en betydelig andel av den totale linjelengden selv om den ikke produserer noen synlig finish alene.
Dette er scenen de fleste ser for seg når de tenker på en belegningslinje, men det spesifikke utstyret som er involvert avhenger sterkt av hvilken type beleggmateriale som brukes og hvor konsistent delens geometri er fra stykke til stykke.
Pulverlakkeringslinjer bruker elektrostatiske sprøytepistoler som lader pulverpartikler slik at de tiltrekkes til det jordede arbeidsstykket, sammen med en sprøyteboks som inneholder overspray og et pulvergjenvinningssystem som fanger opp og resirkulerer ubrukt pulver for gjenbruk. Gjenvinningssystemer er en viktig faktor i materialkostnadskontroll, siden et godt vedlikeholdt system kan gjenvinne en stor andel av oversprøytet pulver for ny påføring i stedet for å behandle det som avfall.
Flytende belegningslinjer er i stedet avhengige av sprøytepistoler eller dyppetanker, sammen med en ventilert sprøyteboks designet for å håndtere løsemiddeldamp og overspray på en sikker måte. Væskeledninger trenger vanligvis ekstra eksoskapasitet sammenlignet med pulverrør, siden løsemiddelbaserte belegg frigjør flyktige forbindelser under påføring som må ekstraheres og behandles på en sikker måte.
Mange linjer legger til et frem- og tilbakegående sprøytepistolsystem som beveger pistoler vertikalt eller horisontalt synkronisert med transportbåndets hastighet, og gir en jevnere beleggtykkelse enn manuell sprøyting alene, spesielt på deler med konsistente, gjentatte former. Operasjoner med større volum legger noen ganger til robotsprøytearmer programmert for spesifikke delgeometrier, noe som forbedrer repeterbarheten, men krever mer oppsettstid når delens design endres ofte.
Når beleggmaterialet er påført, må det herdes eller tørkes under kontrollert varme for å danne en holdbar, limt finish. Dette stadiet inkluderer vanligvis en herdeovn i tunnelstil med definerte temperatursoner, siden pulverlakker vanligvis krever vedvarende temperaturer i området ca. 180°C til 200°C for en innstilt holdetid for å tverrbinde og herde fullstendig.
Herdeovner varmes vanligvis opp av gass, elektriske elementer eller infrarøde paneler, og større linjer deler ofte ovnen inn i flere soner slik at temperaturen kan økes gradvis i stedet for å påføres på en gang, noe som reduserer risikoen for overflatedefekter på varmefølsomme underlag. Ovnsisolasjonskvalitet og luftstrømdesign påvirker også energieffektiviteten betydelig, siden varmetap gjennom dårlig forseglede ovnspaneler er en av de største løpende driftskostnadene på en malingslinje.
Noen linjer legger til en avluftingssone mellom påføring og herding, slik at løsemiddelbaserte belegg delvis kan fordampe før de kommer inn i ovnen, noe som reduserer risikoen for overflatebobling forårsaket av innestengt løsemiddeldamp som ekspanderer under varme.
A produksjonslinje for belegg fungerer kun som en kontinuerlig prosess på grunn av sine transport- og kontrollsystemer, som koordinerer annethvert utstyr langs linjen.
Utover de fire hovedprosessstadiene, er flere støttesystemer nødvendig for at en produksjonslinje for belegg skal kjøre sikkert og konsekvent over lange produksjonsperioder.
Tabellen nedenfor oppsummerer hovedutstyrsgruppene som finnes på en typisk produksjonslinje for belegg og den spesifikke rollen hver enkelt spiller.
| Linjeseksjon | Kjerneutstyr | Hovedfunksjon |
|---|---|---|
| Forbehandling | Avfettings- og skylletanker, fosfateringsstasjon | Overflaterens og vedheftsforberedelse |
| Søknad | Sprøytepistoler, sprøyteboks, gjenvinningssystem | Påfør beleggmateriale jevnt på overflaten |
| Herding | Tunnelherdeovn, avluftingssone | Herder belegget til en slitesterk finish |
| Formidling og kontroll | Overliggende transportbånd, kroker, PLS-panel | Flytte deler og koordinere alle linjeetapper |
| Støttesystemer | Avtrekk, trykkluft, inspeksjonsverktøy | Opprettholde sikkerhet, luftkvalitet og finishkonsistens |
Ikke alle anlegg trenger den samme konfigurasjonen av produksjonslinjeutstyr for belegg, siden delstørrelse, produksjonsvolum og beleggstype alle former det riktige oppsettet. Å velge utstyr uten å ta hensyn til disse variablene fører ofte til flaskehalser på et tidspunkt mens andre deler av linjen er underbrukt.

Vi leverer høykvalitets sprengningsrom og automatiske sprengningsmaskiner. Utstyret tar i bruk moden overflatebehandlingsteknologi, og realiserer rustfjerning, rensing av oksidlag og overflateruing...
See Details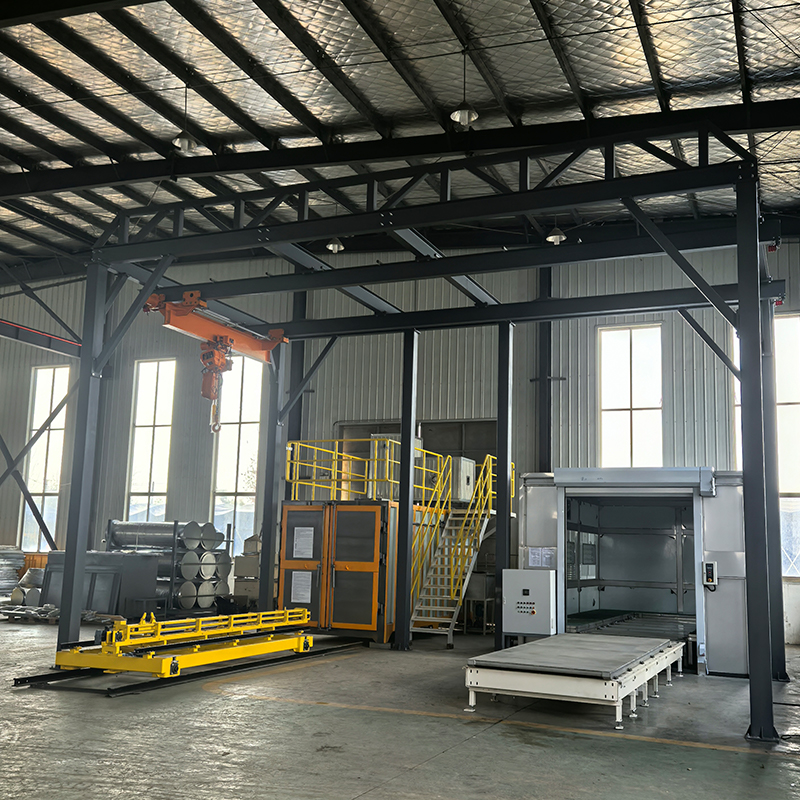
Pyrolyseovnen og rengjøringsboksen er profesjonelt miljøvernutstyr for overflatebehandling. Pyrolyseovnen bruker høytemperatur-cracking-teknologi for å fjerne gammel maling, fett og beleggrester. R...
See Details
Profesjonell spraybelegglinje spesialdesignet for produksjon og oppussing av bilhjul, egnet for ulike bilhjultyper (stålhjul, aluminiumslegeringshjul, smidd hjul, støpehjul, personbilhjul, hjul for...
See Details
Generelt overliggende transportørsystem, elektrisk drevet med stabil effekt, hovedsakelig sammensatt av spor, hengende transportør, drivenhet og intelligent kontrollsystem. Den tar i bruk overligge...
See Details
Generelt overliggende transportørsystem, elektrisk drevet med stabil effekt, hovedsakelig sammensatt av spor, hengende transportør, drivenhet og intelligent kontrollsystem. Den tar i bruk overligge...
See Details
Avfallsgassbehandlingsutstyr, elektrisk drevet med stabil effekt, hovedsakelig sammensatt av en gassoppsamlingshette, rensefilter, vifte, kontrollsystem og avgassutslippsenhet. Den tar i bruk overl...
See DetailsBygg ditt tilpassede industribeleggsystem
Send oss informasjon om arbeidsstykket, produksjonskapasitet, belegningsprosess, verkstedoppsett og miljøkrav. Yueze vil hjelpe med å evaluere prosjektet ditt og utvikle en passende løsning for belegg, transport, tørking og miljøbehandling.
Hovedmeny
Produkter
Kontakt oss
Firmaadresse:
nr. 12, Park Avenue, Shanggang industripark, Jianhu, Yancheng City, Jiangsu-provinsen
Send oss en melding nå!

Følg oss: