
En elektroforetisk belegglinje er et komplett automatisk overflatebehandlingssystem. Gjennom elektroforetisk avsetning dannes et jevnt, tett og anti-korrosjonsbelegg på metalloverflaten. Hele linje...
See Details
Yueze Environmental Protection leverer one-stop-kompatible industrielle overflatebehandlingsløsninger med profesjonell teknologi og godt håndverk.
 Få henvendelser
2026-08-07
Elektroforetisk belegg , ofte kalt e-coating eller elektrocoating, er en malingspåføringsprosess som bruker en elektrisk strøm for å avsette ladede malingspartikler på et metallsubstrat nedsenket i et vannbasert malingsbad. Det elektriske feltet driver malingspartikler mot arbeidsstykket, noe som resulterer i en jevn, tynn film som dekker hver overflate, inkludert forsenkede områder, kanter, gjengede hull og indre hulrom som spraymaling ofte går glipp av.
Denne prosessen utføres på en Elektroforetisk belegglinje , et automatisert produksjonssystem som flytter deler gjennom rengjørings-, forbehandlings-, belegnings-, skylling- og herdestadier i rekkefølge. Disse linjene er mye brukt i produksjon av biler, apparater og industrielt utstyr fordi de kombinerer høy dekningskonsistens med sterk korrosjonsmotstand, og oppnår ofte filmtykkelsesvariasjoner innen bare noen få mikron over en hel del.
Kort sagt handler elektroforetisk belegg mindre om å spraye maling på en overflate og mer om å bruke elektrokjemi for å trekke en kontrollert, selvbegrensende film på hvert ledende område av en del, og det er nettopp grunnen til at det har blitt standard etterbehandlingsmetode for deler som må overleve årevis med miljøeksponering.
For å forstå hvorfor elektroforetisk belegg gir så konsistente resultater, hjelper det å se på den underliggende elektrokjemien. Malingharpikspartikler er formulert for å bære en elektrisk ladning når de spres i vann. Når en likestrømspenning påføres mellom arbeidsstykket og en elektrode inne i badekaret, migrerer disse ladede partiklene gjennom væsken mot den motsatt ladede overflaten, et fenomen kjent som elektroforese.
Når malingspartikler når metalloverflaten, mister de ladningen og koagulerer til en solid film. Denne filmen er elektrisk isolerende, så ettersom den tykner, motstår den i økende grad ytterligere strøm til det området. Det praktiske resultatet er en selvbegrensende avsetningsprosess : tynne flekker fortsetter å tiltrekke seg maling raskere enn allerede belagte områder, noe som naturlig jevner ut filmtykkelsen over hele delen uten operatørintervensjon.
Konvensjonell spraymaling avhenger sterkt av operatørens ferdigheter og pistolvinkel, noe som kan gi tynn dekning i hjørner eller innfelte deler. Fordi elektroforetisk belegg styres av elektrisk motstand i stedet for siktespraying, når det inn i bokseksjoner, sveisesømmer og borede hull like effektivt som det belegger flate ytre paneler.
Ved katodisk elektrobelegg fungerer arbeidsstykket som katode, og tiltrekker seg positivt ladede malingspartikler. Denne metoden er det dominerende valget innen bilproduksjon fordi den produserer overlegen korrosjonsmotstand, noe som gjør den til standarden for karosseripaneler, chassiskomponenter og undervognsdeler som er utsatt for konstant eksponering for fuktighet, veisalt og temperatursvingninger.
Ved anodisk elektrobelegg fungerer arbeidsstykket som anode, og tiltrekker seg negativt ladede partikler. Selv om det er mindre korrosjonsbestandig enn katodiske systemer, er anodisk belegg generelt lavere i pris og forblir egnet for generelle industrielle deler som ikke møter de samme eksponeringskravene som bilkomponenter, for eksempel innendørs utstyrshus eller lett brukte metallarmaturer.
Avgjørelsen kommer vanligvis ned til delens sluttbruksmiljø. Deler som er beregnet for utendørs eksponering, høy luftfuktighet eller veikontakt rettferdiggjør nesten alltid den ekstra kostnaden for katodiske systemer, mens innendørs eller laveksponerte komponenter ofte kan oppnå akseptabel ytelse med anodisk belegg til en lavere driftskostnad.
An elektroforetisk belegglinje er et fullt integrert system i stedet for en enkelt maskin, som kombinerer flere prosesstrinn for å sikre konsistent, feilfri belegg på hver del som passerer gjennom den. Hvert trinn spiller en distinkt rolle i å forberede, belegge og etterbehandle metalloverflaten.
| Scene | Formål |
|---|---|
| Avfetting | Fjerner oljer og produksjonsrester fra metalloverflaten |
| Forbehandling / fosfatering | Skaper et konverteringsbelegg som forbedrer malingens vedheft og korrosjonsbestandighet |
| Bad med elektrobelegg | Legger en jevn malingsfilm ved hjelp av elektrisk strøm |
| Ultrafiltreringsskylling | Gjenvinner overflødig maling og skyller av løst bundne partikler |
| Herdeovn | Varmeherder malingsfilmen for å oppnå full hardhet og kjemikaliebestandighet |
Automatiserte transportør- eller heisesystemer beveger vanligvis deler gjennom hvert trinn på en fast syklus, slik at produsenter kan opprettholde konsistent gjennomstrømning og repeterbar beleggkvalitet over store produksjonsserier. Syklustider varierer etter delstørrelse og linjedesign, men mange produksjonslinjer er konstruert for å behandle flere hundre deler per skift mens de holder stramme filmtykkelsestoleranser.
Elektroforetiske belegningslinjer brukes på tvers av et bredt spekter av produksjonssektorer der konsistent finishkvalitet og korrosjonsmotstand er kritiske krav til det ferdige produktet. Den spesifikke linjekonfigurasjonen, badkjemien og syklustiden er vanligvis skreddersydd til delens geometri og ytelseskrav til hver bransje.
| Industri | Typisk applikasjon |
|---|---|
| Automotive | Karosseripaneler, chassisdeler og underkroppskomponenter |
| Hvitevarer | Metallhus for vaskemaskiner, kjøleskap og ovner |
| Møbler | Metallrammer for kontor- og utemøbler |
| Industrielt utstyr | Maskinhus og strukturelle metallkomponenter |
| Elektriske kabinetter | Skap og paneler som krever dielektrisk beskyttelse og korrosjonsbestandighet |
Selv en godt designet elektroforetisk belegglinje kan produsere defekter hvis badets kjemi, spenning eller forbehandlingskvalitet går ut av spesifikasjonen. Å forstå de vanligste problemene hjelper produsenter med å sette opp bedre prosesskontroller fra starten.
Gassbobler som genereres under elektrolyse kan bli fanget mot delens overflate, og etterlate små hull i den herdede filmen. Riktige hyllvinkler og kontrollert spenningsøkning i løpet av de første sekundene av nedsenkingen hjelper gassen å unnslippe før den blir fanget i den formende filmen.
Selv om elektrobelegg i seg selv er selvbegrensende, kan dårlig badomrøring eller inkonsekvent ledningsevne fortsatt forårsake tykkelsesvariasjoner. Regelmessig badfiltrering og konduktivitetsovervåking holder avsetningshastigheter forutsigbare over hele tanken.
Dype fordypninger eller helt lukkede hulrom kan skjerme visse overflater fra det elektriske feltet, noe som resulterer i tynt eller manglende belegg inne i disse områdene. Linjedesignere løser dette ved å justere delens orientering, legge til dreneringshull eller øke oppholdstiden for geometrisk komplekse deler.
Produsenter som vurderer en elektroforetisk belegningslinje bør vurdere badkapasitet, transportbåndhastighet og antall forbehandlingstrinn basert på deres delstørrelse, produksjonsvolum og krav til finish. Selskaper som produserer belegningsutstyr, som Yueze, designlinjer som kan skaleres fra små verkstedoppsett til høyvolumssystemer i bilindustrien.
Nøkkelfaktorer inkluderer vanligvis badtemperaturkontrollnøyaktighet, spenningsregulering for konsistent filmtykkelse og skyllesystemeffektivitet, siden disse variablene direkte påvirker beleggets jevnhet og langsiktig korrosjonsytelse til de ferdige delene. Kjøpere bør også vurdere hvor lett linjen integreres med eksisterende forbehandlings- eller pulverlakkeringstrinn, siden mange anlegg kjører elektromaling som ett trinn i en bredere flertrinns etterbehandlingsprosess.
Krav til energiforbruk og avløpsvannbehandling er ekstra praktiske hensyn, ettersom elektroforetiske beleggslinjer involverer kontinuerlig badoppvarming, bruk av skyllevann og ultrafiltreringssystemer som trenger kontinuerlig vedlikehold for å fungere effektivt over utstyrets levetid.
Å forstå disse grunnleggende prinsippene hjelper produsenter med å vurdere om en elektroforetisk belegglinje passer deres produksjonsmål, spesielt når korrosjonsmotstand, overflatekonsistens og langsiktig delbestandighet er toppprioriteter.

En elektroforetisk belegglinje er et komplett automatisk overflatebehandlingssystem. Gjennom elektroforetisk avsetning dannes et jevnt, tett og anti-korrosjonsbelegg på metalloverflaten. Hele linje...
See Details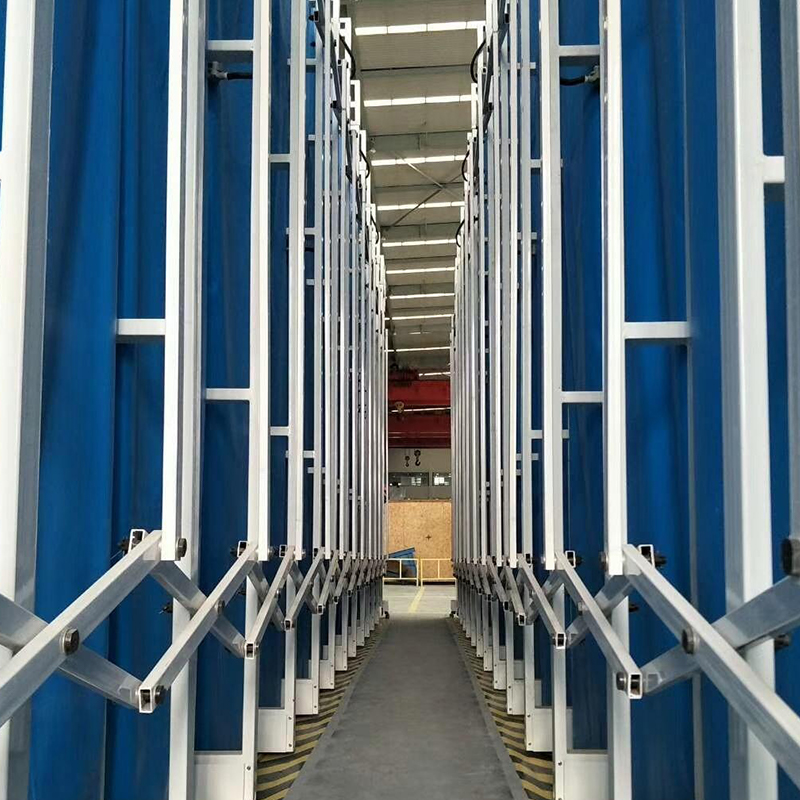
Den uttrekkbare mobile spray- og slipeboksen er en fleksibel, plassbesparende og multifunksjonell arbeidsstasjon for belegg. Med en teleskopisk bevegelig struktur og integrert støv- og malingståkef...
See Details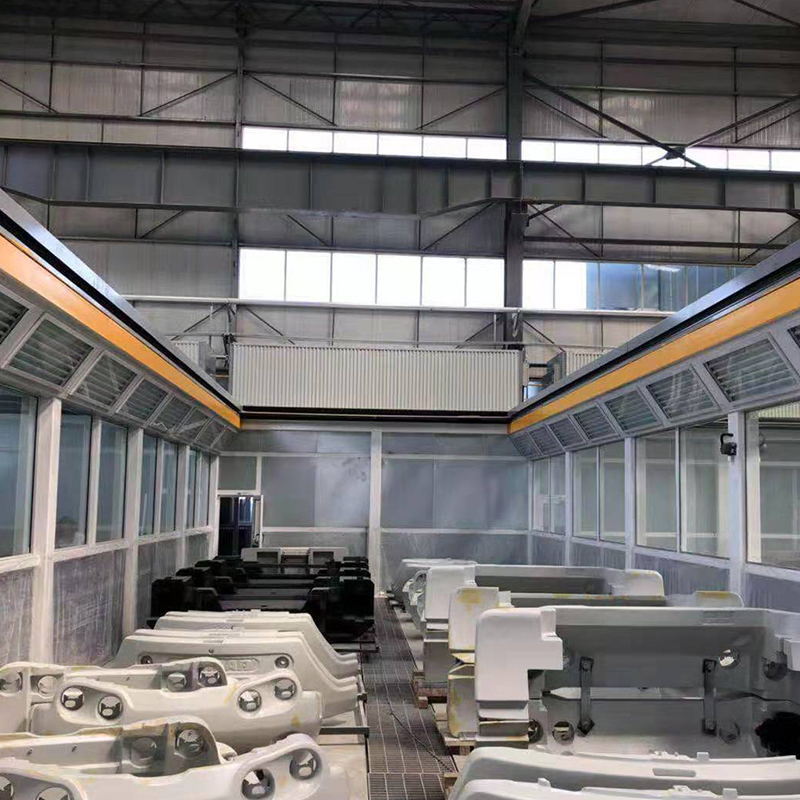
Den uttrekkbare mobile spray- og slipeboksen er en fleksibel, plassbesparende og multifunksjonell arbeidsstasjon for belegg. Med en teleskopisk bevegelig struktur og integrert støv- og malingståkef...
See Details
Vi leverer høykvalitets sprengningsrom og automatiske sprengningsmaskiner. Utstyret tar i bruk moden overflatebehandlingsteknologi, og realiserer rustfjerning, rensing av oksidlag og overflateruing...
See Details
Plattformvogn er et praktisk og effektivt industrielt håndteringsutstyr, mye brukt i fabrikker, verksteder, varehus, logistikksentre og andre steder. Den er sammensatt av en solid bærende plattform...
See Details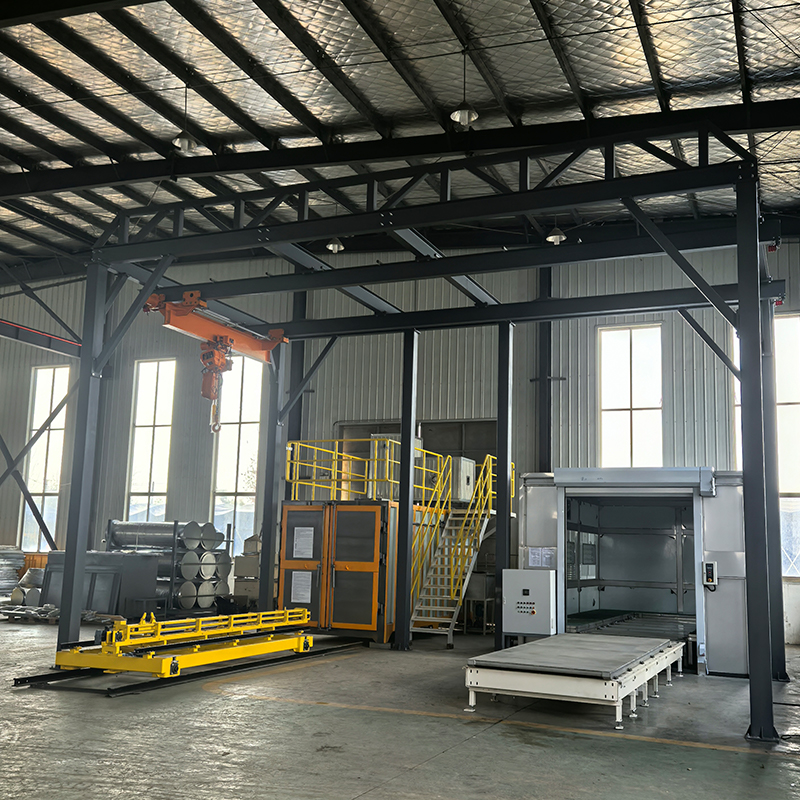
Pyrolyseovnen og rengjøringsboksen er profesjonelt miljøvernutstyr for overflatebehandling. Pyrolyseovnen bruker høytemperatur-cracking-teknologi for å fjerne gammel maling, fett og beleggrester. R...
See DetailsBygg ditt tilpassede industribeleggsystem
Send oss informasjon om arbeidsstykket, produksjonskapasitet, belegningsprosess, verkstedoppsett og miljøkrav. Yueze vil hjelpe med å evaluere prosjektet ditt og utvikle en passende løsning for belegg, transport, tørking og miljøbehandling.
Hovedmeny
Produkter
Kontakt oss
Firmaadresse:
nr. 12, Park Avenue, Shanggang industripark, Jianhu, Yancheng City, Jiangsu-provinsen
Send oss en melding nå!

Følg oss: