
Profesjonell produksjonslinje spesialdesignet for dekorative kumlokk, egnet for ulike typer dekorative kumlokk (dekorativt kumlokk i støpejern, dekorativt kumlokk i rustfritt stål, dekorativt kumlo...
See Details
Yueze Environmental Protection leverer one-stop-kompatible industrielle overflatebehandlingsløsninger med profesjonell teknologi og godt håndverk.
 Få henvendelser
2026-07-31
Kumlokk er produsert gjennom en sekvens av støpe-, maskinerings- og overflatebehandlingstrinn, og for dekorative enheter, en dedikert Produksjonslinje for dekorativt kumlokk håndterer mønsterstøping, presisjonsstøping, kuleblåsing og pulverlakkering som gjør råt duktilt jern til en ferdig, værbestandig gatearmatur. Prosessen begynner med mønsterdesign, der det dekorative relieffet på dekselflaten, enten det er et byemblem, geometrisk rutenett eller tilpasset kunstverk, graveres inn i formverktøyet før noe metall helles.
Mens den underliggende støpemetoden har blitt brukt i over et århundre, har den moderne produksjonsprosessen skiftet mot automatisert, modulært utstyr. En godt konfigurert produksjonslinje for dekorativt kumlokk integrerer støpeforberedelse, rengjøring og belegg i en kontinuerlig arbeidsflyt, noe som forbedrer konsistensen på tvers av store partier, samtidig som det reduserer det manuelle arbeidet som tradisjonelt kreves i hvert trinn.
Å produsere et kumlokk, dekorativt eller standard, følger en definert sekvens av operasjoner. Å forstå hvert trinn avklarer hvorfor en spesialbygd produksjonslinje gir mer konsistent kvalitet enn å sette sammen individuelle maskiner.
Det siste pulverlakkeringstrinnet er det som gir et dekorativt kumlokk sin langsiktige fargebevaring og korrosjonsbestandighet, siden en ubestrøket eller dårlig belagt seigjernsoverflate vil oksidere raskt når den utsettes for vær og veisalt.
En moderne Produksjonslinje for dekorativt kumlokk er bygget som et modulært automatisk system, noe som betyr at individuelle prosessstasjoner, forbehandling, tørking, pulversprayboks og herdeovn er koblet sammen med en transportør slik at dekslene beveger seg gjennom hvert trinn uten manuell overføring mellom maskiner.
| Stasjon | Funksjon | Innvirkning på sluttproduktet |
|---|---|---|
| Sprengningskammer | Fjerner sand, avleiring og overflateoksid fra støpegodset | Forbedrer pulvervedheft og beleggets holdbarhet |
| Forbehandlingstunnel | Avfetter og forbereder metalloverflaten kjemisk | Forhindrer avskalling av belegg eller for tidlig korrosjon |
| Tørkeovn | Fjerner gjenværende fuktighet før pulver påføring | Sikrer et jevnt, defektfritt belegg |
| Elektrostatisk pulversprøyteboks | Påfører dekorativt og beskyttende pulverlakk | Gir jevn farge og dekning på relieffmønstre |
| Herdeovn | Varmeherder pulveret til en herdet beskyttende film | Bestemmer langsiktig vær- og slitestyrke |
Fordi kumlokk har dype, intrikate relieffmønstre, må pulversprøytestasjonen være nøye innstilt for å nå forsenkede overflater jevnt, noe som er en nøkkelforskjell mellom en generell malingslinje og en som er spesielt utviklet for dekorative støpegods.
Standard kumlokk etterlates ofte ubestrøket eller får et enkelt asfaltbelegg, siden deres funksjon er rent strukturell. Dekorative deksler, derimot, er ofte installert i torg, historiske distrikter eller anlagte gangveier der det visuelle utseendet betyr like mye som belastningsgraden.
A Produksjonslinje for dekorativt kumlokk må derfor balansere to mål samtidig: å bevare den strukturelle belastningsgraden som kreves av kommunale forskrifter og samtidig oppnå overflatekvaliteten som forventes i synlige offentlige rom.
Grunnmaterialet som er valgt for et kumlokk endrer produksjonsveien betydelig. Duktilt jern er fortsatt det dominerende valget for tunge applikasjoner, men kompositt og andre materialer produseres også gjennom forskjellige prosesser.
| Material | Primær prosess | Typisk belastningsklasse |
|---|---|---|
| Duktilt jern | Sandstøping, maskinering, pulverlakkering | Tungkjøretøytrafikk, kommunale veier |
| Grått støpejern | Sandstøping, grunnleggende etterbehandling | Lette til middels fotgjenger- og kjøretøyområder |
| Kompositt (SMC eller BMC) | Kompresjonsstøping under varme og trykk | Lett til middels kraftig tyverisikring |
| Rustfritt stål | Plateforming, sveising, polering | Dekorative gangfelt, korrosive miljøer |
Duktilt jern ferdig med en dedikert pulverlakkeringsprosess er fortsatt den vanligste tilnærmingen for dekorative deksler beregnet for både estetisk appell og tunge strukturelle belastninger, siden det kombinerer høy belastningskapasitet med overflateforberedelsen som trengs for holdbare, levende belegg.
Konsekvent produksjon fra en produksjonslinje for kumlokk avhenger av kvalitetskontroller innebygd i arbeidsflyten i stedet for inspeksjon bare helt på slutten. Å fange opp defekter tidlig forhindrer bortkastet beleggmateriale og omarbeid på støpegods som allerede er defekte.
Jiangsu Yueze Environmental Protection Equipment Co., Ltd. er en produsent som spesialiserer seg på design, produksjon og installasjon av belegningsutstyr, inkludert modulære automatiske produksjonslinjer som brukes til dekorative støpegods som kumlokk. Selskapet har bygget automatiske malingsprosesslinjer som dekker etterbehandling, polering, primerpåføring og toppstrøk-herding for støpte komponenter, med prosjekter levert på tvers av flere provinser for industrier inkludert anleggsmaskiner, stålfabrikker og støperier, noe som gjenspeiler erfaring med å tilpasse design av belegglinje til forskjellige støpeformer og krav til overflatebehandling.
Støperier og kommunale leverandører som vurderer en ny eller oppgradert produksjonslinje for dekorativt kumlokk, bør veie gjennomstrømningsbehov, beleggkvalitetsmål og rekkevidden av dekselstørrelser og mønstre de har til hensikt å produsere, siden disse faktorene bestemmer nødvendig transportørlengde, ovnskapasitet og spraybokskonfigurasjon.
En riktig spesifisert produksjonslinje for dekorativt kumlokk reduserer manuell håndtering, forbedrer beleggkonsistensen på tvers av store partier, og hjelper støperier med å levere deksler som holder både den strukturelle belastningsgraden og det visuelle utseendet for mange års utendørs bruk. Å jobbe med en utstyrsleverandør med erfaring innen støping av overflatebehandling gjør at støperier kan tilpasse linjekonfigurasjonen nøyaktig til produktmiksen deres i stedet for å tilpasse et generisk beleggsystem som ikke er designet for dekorative støpegods med dyp relieff.
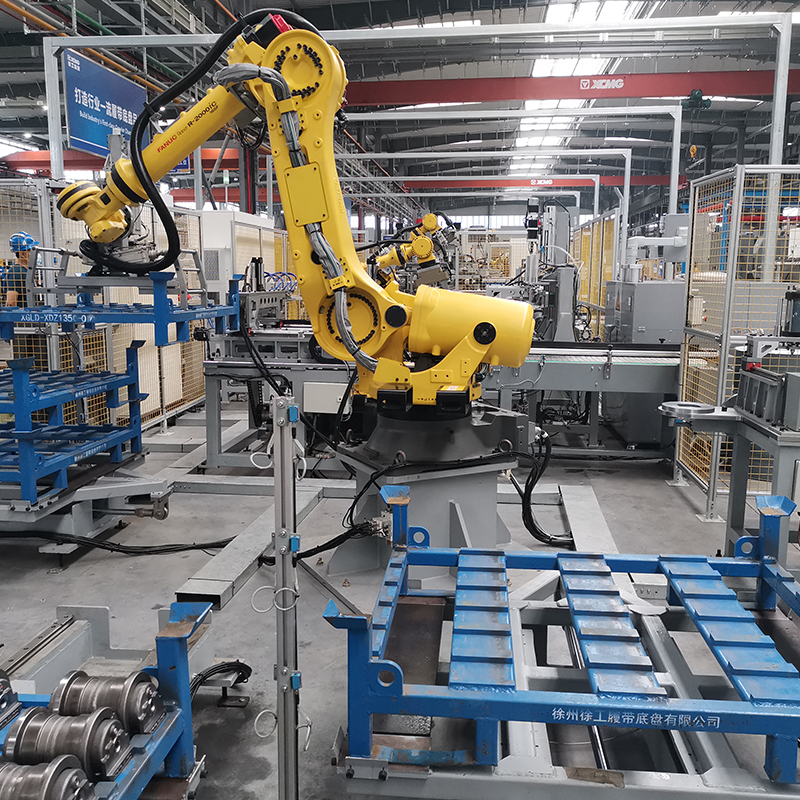
Profesjonell produksjonslinje spesialdesignet for dekorative kumlokk, egnet for ulike typer dekorative kumlokk (dekorativt kumlokk i støpejern, dekorativt kumlokk i rustfritt stål, dekorativt kumlo...
See Details
Vi leverer høykvalitets sprengningsrom og automatiske sprengningsmaskiner. Utstyret tar i bruk moden overflatebehandlingsteknologi, og realiserer rustfjerning, rensing av oksidlag og overflateruing...
See Details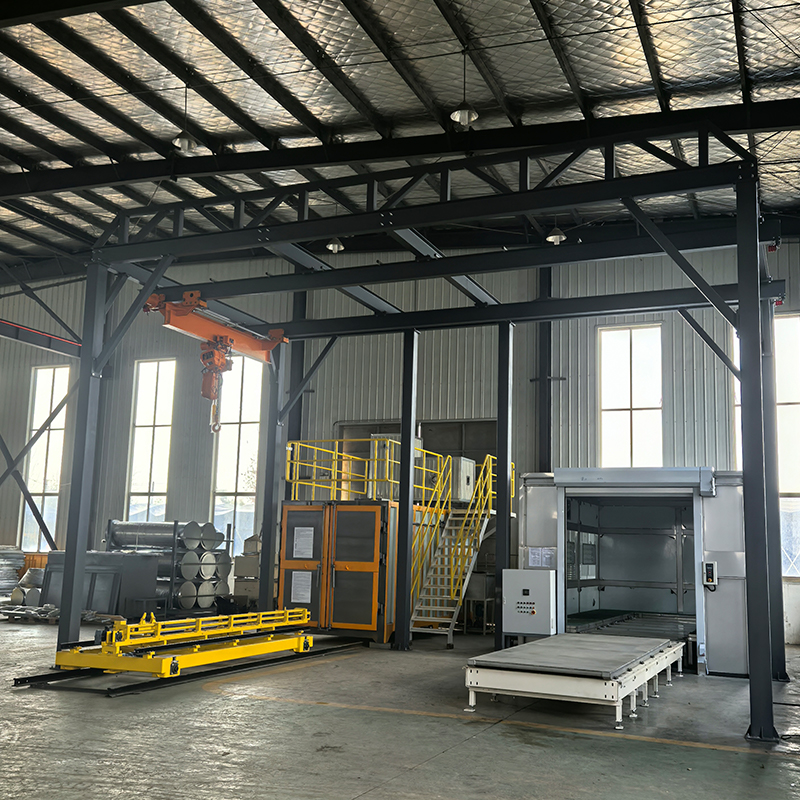
Pyrolyseovnen og rengjøringsboksen er profesjonelt miljøvernutstyr for overflatebehandling. Pyrolyseovnen bruker høytemperatur-cracking-teknologi for å fjerne gammel maling, fett og beleggrester. R...
See Details
Profesjonell spraybelegglinje spesialdesignet for produksjon og oppussing av bilhjul, egnet for ulike bilhjultyper (stålhjul, aluminiumslegeringshjul, smidd hjul, støpehjul, personbilhjul, hjul for...
See Details
Generelt overliggende transportørsystem, elektrisk drevet med stabil effekt, hovedsakelig sammensatt av spor, hengende transportør, drivenhet og intelligent kontrollsystem. Den tar i bruk overligge...
See Details
Generelt overliggende transportørsystem, elektrisk drevet med stabil effekt, hovedsakelig sammensatt av spor, hengende transportør, drivenhet og intelligent kontrollsystem. Den tar i bruk overligge...
See DetailsBygg ditt tilpassede industribeleggsystem
Send oss informasjon om arbeidsstykket, produksjonskapasitet, belegningsprosess, verkstedoppsett og miljøkrav. Yueze vil hjelpe med å evaluere prosjektet ditt og utvikle en passende løsning for belegg, transport, tørking og miljøbehandling.
Hovedmeny
Produkter
Kontakt oss
Firmaadresse:
nr. 12, Park Avenue, Shanggang industripark, Jianhu, Yancheng City, Jiangsu-provinsen
Send oss en melding nå!

Følg oss: