
Sprayboks for tunge kjøretøy er et storstilt profesjonelt malingsverksted, spesialdesignet for overdimensjonert og tungt utstyr. Med kraftig luftsirkulasjon, varmesystem og flertrinns eksosfiltreri...
See Details
Yueze Environmental Protection leverer one-stop-kompatible industrielle overflatebehandlingsløsninger med profesjonell teknologi og godt håndverk.
 Få henvendelser
2026-09-04
Kjør hånden langs rammen til en velholdt traktor eller et utendørs el-skap etter år med sol, regn og veisalt: finishen er fortsatt jevn, tykk og hardnakket intakt. Den holdbarheten kommer sjelden fra flytende maling. Det kommer fra pulverlakkering, og det korte svaret på hvordan det fungerer er dette: et finmalt tørt pulver får en elektrostatisk ladning, den jordede metalldelen trekker de ladede partiklene på overflaten og rundt kantene, og ovnsvarme smelter deretter og binder pulveret kjemisk til en kontinuerlig, hard film. Det er ingen løsemidler som fordamper, ingen drypp som synker, og tykkelsen bygges i en enkelt omgang.
Veiledningen nedenfor går gjennom kjemien inne i pulveret, fysikken som får det til å feste seg, de tre stadiene i prosessen, hvordan pulver er sammenlignet med flytende maling, og utstyret en komplett linje trenger for å gjøre alt dette pålitelig, skift etter skift.
Pulverlakkering er ikke bare maling med væsken fjernet; det er en formulering bygget for en annen påføringsmetode. Før det males til pulver, er materialet en blandet smelte av fire funksjonelle ingrediensgrupper:
Blandingen ekstruderes, avkjøles og males til fine partikler, typisk målt i titalls mikrometer, så den flyter som mel, men kan sprøytes gjennom en pistol nesten som en væske.
Termohærdende formler – polyester, epoksy, epoksy-polyester hybrid, polyuretan – dominerer industriell etterbehandling. Under baking reagerer harpiks og kurativ til et molekylært nettverk som ikke kan smeltes igjen. Den irreversibiliteten er det som gir pulverlakkerte deler motstand mot kjemikalier, varme og slag.
Termoplastisk pulver – nylon, PVC, polyethylene – melt and flow without chemical change, so they can be remelted. They are chosen for thick, tough, functional films on products such as dishwasher racks, fencing and pipe fittings.
Enten standen betjenes manuelt eller helautomatisk, og om delen er en liten brakett eller en to-tonns støping, går hver pulverlakkeringsjobb gjennom de samme tre stadiene: klargjør overflaten, påfør ladet pulver, herd filmen.
Pulver fester seg gjennom direkte kontakt og elektrostatisk kraft, så alt som er igjen på metallet – maskinolje, rust, møllebelegg, fuktighet – blir et svakt lag som fanges under finishen. Dårlig forberedelse dukker sjelden opp på standen; det viser seg måneder senere som avskalling, blemmer eller korrosjon som kryper under en ellers perfekt utseende film.
Preparatet kombinerer vanligvis alkalisk avfetting eller en fosfat-type konverteringsvask for å fjerne oljer med slipemiddel eller kuleblåsing for å fjerne rust og avleiringer fra støpegods og sveiser. For tunge støpegods og konstruksjonsstål er ikke sprengning valgfritt – det er trinnet hele finishen avhenger av.
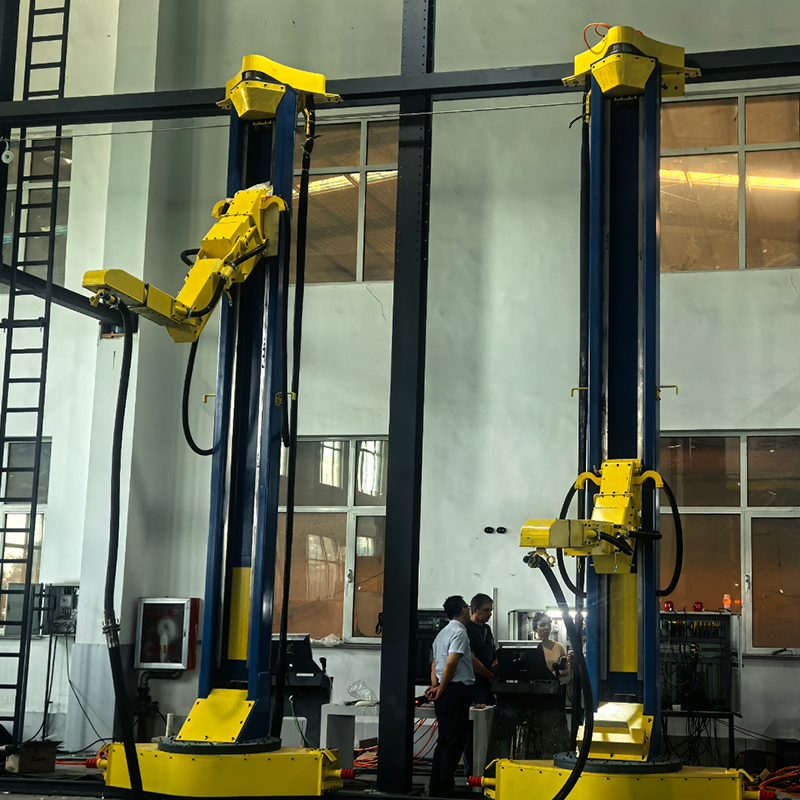 Sliperom og automatisk sprengningsmaskin for overflatebehandling Før pulver sprayes, må tunge støpegods og konstruksjonsstål sprenges for å fjerne rust, avleiringer og gamle belegg slik at finishen kan feste seg. Dette utstyret gir lukket, automatisert sprengning med støvfjerning, noe som gjør det til et viktig forbehandlingstrinn som er verdt å vurdere. Se produkt →
Inne i messen trekkes pulver fra en fluidiseringsbeholder – en beholder som holder pulveret suspendert i forsiktig boblende luft slik at det beveger seg gjennom slanger som en væske – og leveres til sprøytepistolen. I det vanligste oppsettet, korona-lading, en høyspentelektrode ved pistolspissen, kjører vanligvis kl. titalls kilovolt , ioniserer luften rundt og overfører negativ ladning til partiklene når de forlater pistolen. Den jordede delen trekker den ladede skyen mot seg selv, og partiklene holder ladningen lenge nok til å holde seg festet gjennom håndtering og transport til ovnen.
To effekter gjør metoden bemerkelsesverdig effektiv. Omslag betyr at ladede partikler følger det elektriske feltet til kanter, sider og til og med baksiden av delen. Selvbegrensende konstruksjon betyr at når det ladede laget vokser, begynner det å avvise innkommende pulver, og holder filmtykkelsen rimelig jevn – vanligvis ca. 50 til 100 mikrometer (2 til 4 mil) i en enkelt omgang ville en flytende maling trenge flere strøk for å matche.
To variasjoner betyr noe i produksjonen. Tribo-våpen lader pulver ved friksjon i stedet for høyspenning og når dype fordypninger der koronafelt sliter, mens dypping i fluidisert sjikt bygger svært tykke funksjonelle strøk på deler som ventilhus.
Påføring setter kun pulver på delen; ovnen gjør det til et belegg. De fleste herdede pulvere herder når selve metallet når omtrent 160 til 200 °C (ca. 320 til 390 °F) og holder den temperaturen for 10 til 20 minutter , med nøyaktige verdier angitt av pulverprodusentens datablad. Når delen varmes opp, skjer tre ting i rekkefølge:
Herdekontroll må måles på metallet, ikke bare i ovnsluften. En underherdet film blir krittaktig og matt og mislykkes i kjemisk testing; en overbakt gulner og blir sprø. For varmefølsomme underlag som fiberplater med middels tetthet smelter lavtemperatur- og UV-herdbare pulvere skånsomt og stivner i løpet av sekunder under ultrafiolette lamper.
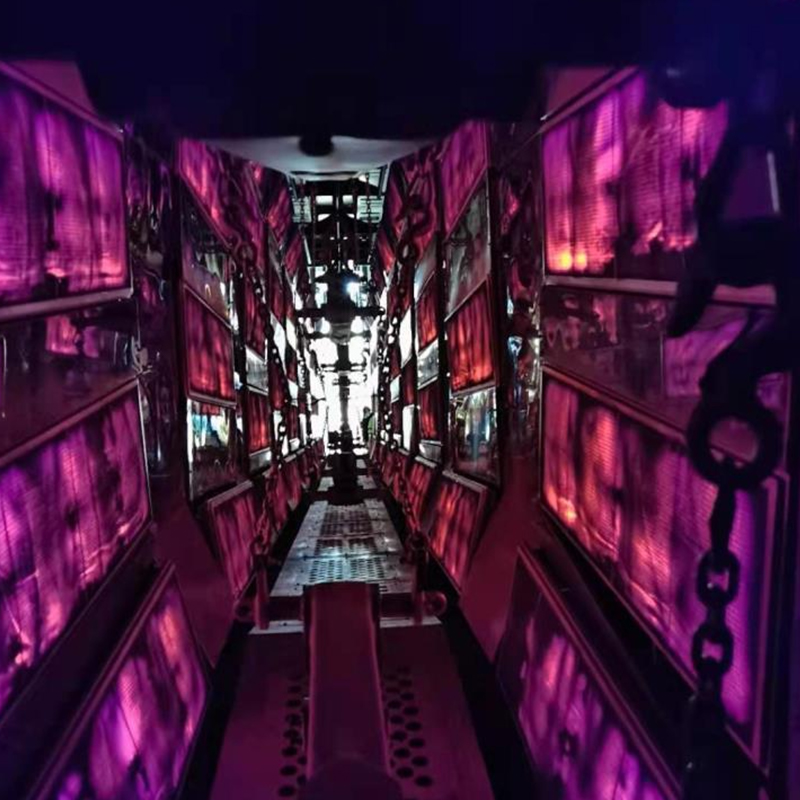 Industrielt tørkerom for pulverherding og dehydrering Herdekvalitet avgjør om en pulverlakkfilm er slitesterk eller kalkaktig og sprø. Dette tørkerommet tilbyr jevn varmluftsirkulasjon, presis konstant temperaturkontroll og tilpassbare oppvarmingsmoduser, noe som hjelper kjøpere med å oppnå konsistente, fullstendig herdede overflater. Se produkt →
Hele prosessen hviler på en fysisk regel: motsatte ladninger tiltrekker seg . I praksis avgjør to detaljer om finishen blir ensartet.
Delen må være virkelig jordet gjennom rene kroker og hengere. Påbakte pulverrester isolerer kroken, svekker tiltrekningen og produserer tynne, ujevn film sammen med bortkastet overspray – som er grunnen til at disiplinerte butikker brenner av eller erstatter kroker etter en fast tidsplan.
Dype hjørner, kanaler og fordypninger skjermer seg fra det elektriske feltet, så ladet pudder har en tendens til å unngå akkurat de områdene som trenger mest beskyttelse. Linjedesignere svarer med forsiktig våpenplassering, frem- og tilbakegående automatiske våpen, redusert spenning nær utsparinger eller tribo våpen på kompleks geometri.
Både pulver og flytende maling kan se bra ut på dag én; forskjellene viser seg i kostnader, samsvar og holdbarhet:
| Aspekt | Pulverlakkering | Flytende maling |
|---|---|---|
| Transportør | Tørt pulver, løsemiddelfritt | Løsemiddel- eller vannbasert |
| VOC-utslipp | I hovedsak ingen | Betydelig for løsemiddelbårne typer |
| Overspray | Samles inn og gjenbrukes med et gjenopprettingssystem | Tapt; trenger filtrert eksos |
| Film per søknad | Tykk enkeltpassering, vanligvis 50–100 µm | Tynn; flere strøk for lik konstruksjon |
| Herding | Ovnskuring, kjemisk tverrbinding | Lufttørking eller baking, løsemiddelfordampning |
| Passer best for | Ledende deler som tåler steketemperaturer | Bredt utvalg, inkludert varmefølsomme varer |
For en fabrikk som veier VOC-samsvar, materialavfall og gjennomstrømning, avgjør disse radene vanligvis argumentet til fordel for pulver.
Ved produksjonsvolum er pulverlakkering mindre en enkelt maskin enn en balansert kjede av utstyr som beveger seg med transportbåndhastighet. En komplett industrilinje inkluderer vanligvis:
Hvert trinn begrenser de andre: ovnens oppholdstid avhenger av transportørens hastighet, kabinens luftstrøm avhenger av gjenvinningsdesignet, og krokoppsettet på transportøren påvirker både jording og filmens jevnhet. Erfarne kjøpere tar derfor utgangspunkt i delen, gjennomstrømningen og finishspesifikasjonen, og jobber deretter bakover til utstyret. For en stasjon-for-stasjon-sammenbrudd, se hvilket utstyr en produksjonslinje for belegg faktisk inkluderer .
 Pulverlakkering Line for Metal Workpiece Finishing Siden ovnsoppbevaring, luftstrøm og transportørdesign alle samhandler, foretrekker mange kjøpere en komplett integrert løsning. Denne automatiserte pulverlakkeringslinjen dekker påføring og herding med høy pulverresirkulering, null VOC-utslipp og komplette tilpasningsmuligheter. Se produkt →
Enhver elektrisk ledende del som tåler herdetemperatur er en kandidat, og i virkelige fabrikker er listen lang:
Porøse støpegods fortjener spesiell oppmerksomhet: innestengt luft og fuktighet forårsaker utgassing av pinholes med mindre deler er forhåndsbakt eller pulveret inneholder avgassingstilsetninger, og deres vekt krever robust oppheng og transport. Vår støperi og motvektsbeleggløsninger vis hvordan sprengning, henging, sprøyting og herding er konstruert rundt akkurat denne typen tunge arbeidsstykker.
De fleste finishdefekter spores tilbake til én spesifikk, fiksbar årsak:
Pulverlakkering fungerer fordi det kombinerer et enkelt fysisk prinsipp med en kontrollert kjemisk reaksjon under varme. Forberedelse, lading og herding må hver for seg være riktig, fordi ingen trinn kan kompensere for en annen. Å holde denne balansen jevn, skift etter skift, er det en spesialbygd pulverlakkeringslinje er konstruert for å gjøre – og det er grunnen til at fabrikker som behandler linjen som ett system, snarere enn en samling maskiner, er de som kundene stadig kommer tilbake til.

Sprayboks for tunge kjøretøy er et storstilt profesjonelt malingsverksted, spesialdesignet for overdimensjonert og tungt utstyr. Med kraftig luftsirkulasjon, varmesystem og flertrinns eksosfiltreri...
See Details
3-akse plattformheiser har tredimensjonal bevegelse av X-, Y- og Z-akser. Fleksibel posisjonering, stabil løfting og presis betjening. Egnet for drift med flere vinkler og dokking av arbeidsstykker...
See Details
En elektroforetisk belegglinje er et komplett automatisk overflatebehandlingssystem. Gjennom elektroforetisk avsetning dannes et jevnt, tett og anti-korrosjonsbelegg på metalloverflaten. Hele linje...
See Details
Plattformvogn er et praktisk og effektivt industrielt håndteringsutstyr, mye brukt i fabrikker, verksteder, varehus, logistikksentre og andre steder. Den er sammensatt av en solid bærende plattform...
See Details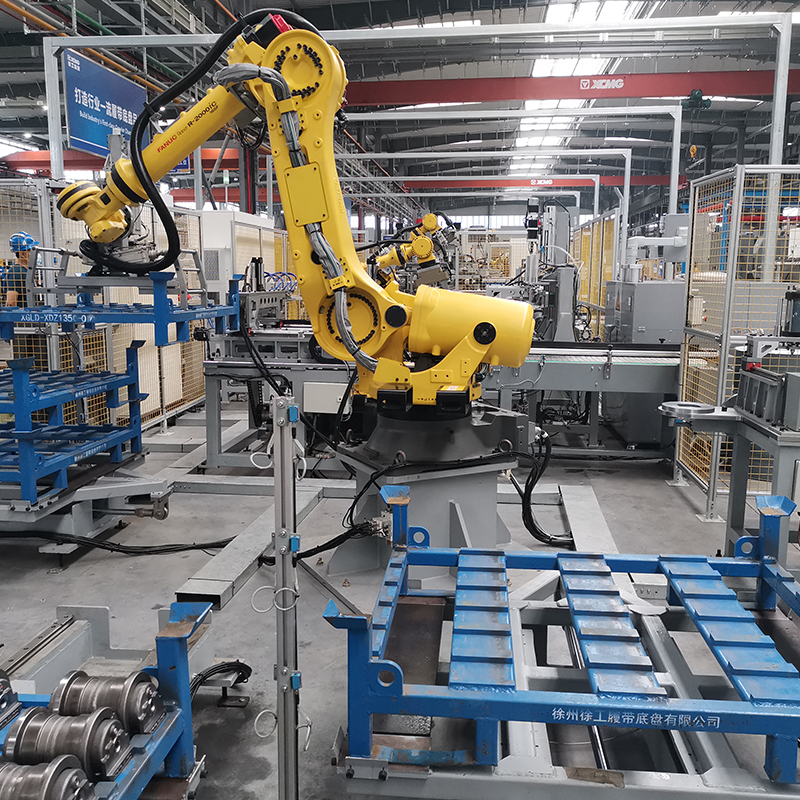
Profesjonell produksjonslinje spesialdesignet for dekorative kumlokk, egnet for ulike typer dekorative kumlokk (dekorativt kumlokk i støpejern, dekorativt kumlokk i rustfritt stål, dekorativt kumlo...
See Details
Profesjonell vedlikeholdslinje spesialdesignet for vogner og tankskip, egnet for ulike typer vogner og tankbiler (jernbanekassevogn, gondolvogn, flatbil, oljetanker, kjemikalietanker, LNG/LPG-tanke...
See DetailsBygg ditt tilpassede industribeleggsystem
Send oss informasjon om arbeidsstykket, produksjonskapasitet, belegningsprosess, verkstedoppsett og miljøkrav. Yueze vil hjelpe med å evaluere prosjektet ditt og utvikle en passende løsning for belegg, transport, tørking og miljøbehandling.
Hovedmeny
Produkter
Kontakt oss
Firmaadresse:
nr. 12, Park Avenue, Shanggang industripark, Jianhu, Yancheng City, Jiangsu-provinsen
Send oss en melding nå!

Følg oss: