Viktige fordeler med en pulverlakkeringslinje
A Pulverlakkeringslinje integrerer forbehandling, pulverpåføring og herding i en enkelt kontinuerlig prosess, slik at fabrikker kan flytte fra bart metall til en ferdig belagt del uten manuell overføring mellom separate stasjoner. Sammenlignet med flytende maling, produserer pulverlakkering minimale utslipp av flyktige organiske forbindelser (VOC) og genererer mindre farlig avfall, siden overspraypulver typisk kan gjenvinnes og gjenbrukes i stedet for å kastes. Fabrikker som går over til en helintegrert linje ser ofte høyere førstegangsbeleggskvalitet fordi forbehandling, påføring og herdeforhold forblir konsistente fra ett arbeidsstykke til det neste, i stedet for å variere med manuell håndtering mellom separate trinn.
Belegget som produseres gjennom denne prosessen er også kjent for sterk slag- og korrosjonsbestandighet, noe som er en av grunnene til at pulverlakkeringslinjer er mye brukt til bildeler, apparater og utendørsutstyr som må tåle gjentatt håndtering og miljøeksponering.
Hvordan en automatisert pulverlakkeringslinje fungerer
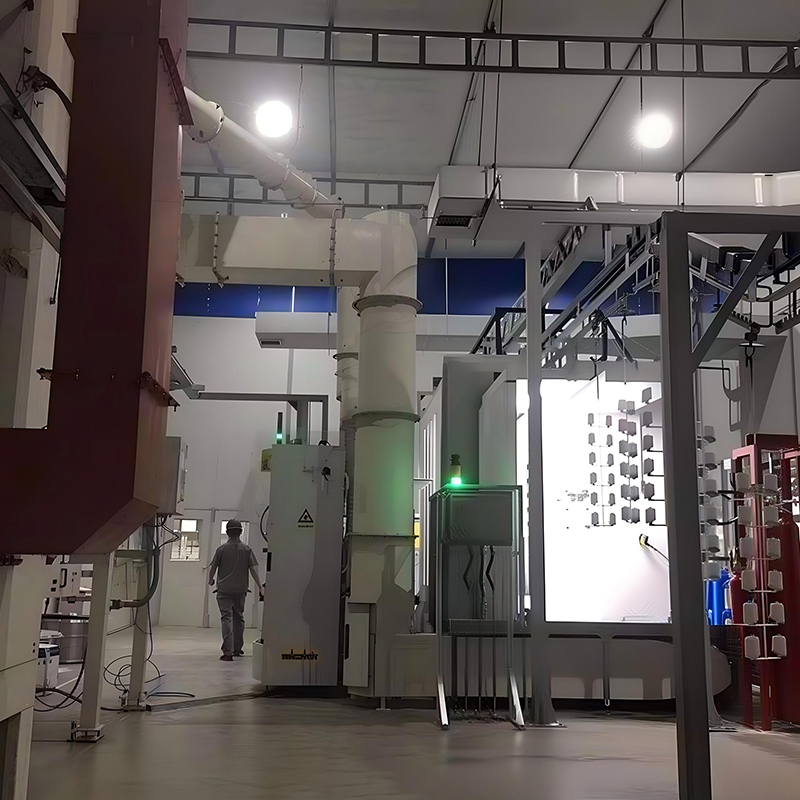
An automatisert pulverlakkeringslinje beveger vanligvis arbeidsstykker gjennom følgende sekvens:
- Forbehandlingsstadiet: avfetting, skylling og fosfatering forbereder overflaten for beleggvedheft;
- Tørkestadium: fjerner gjenværende fuktighet før delen kommer inn i sprayboksen;
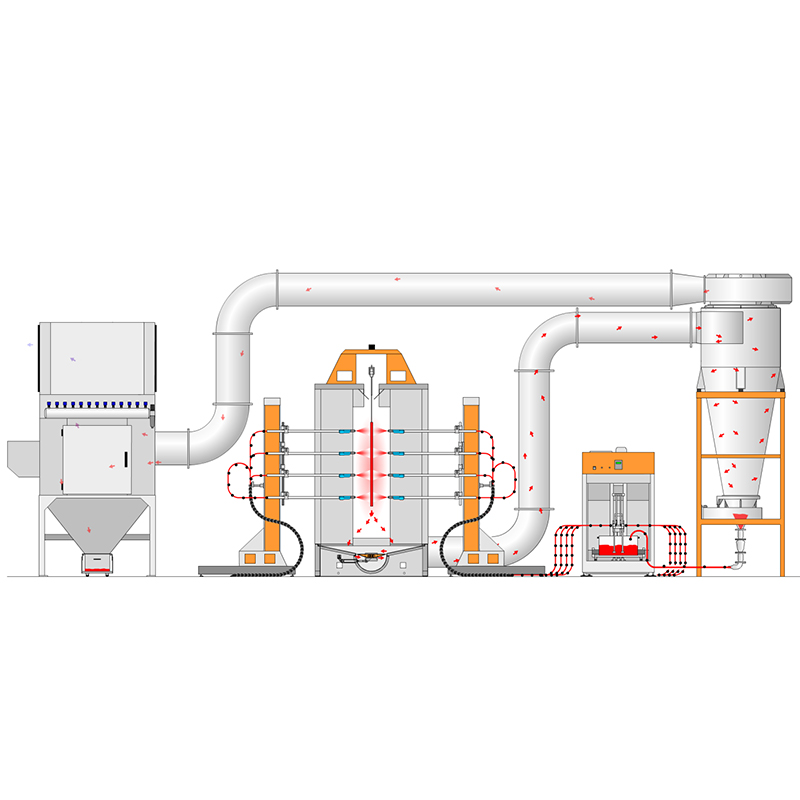
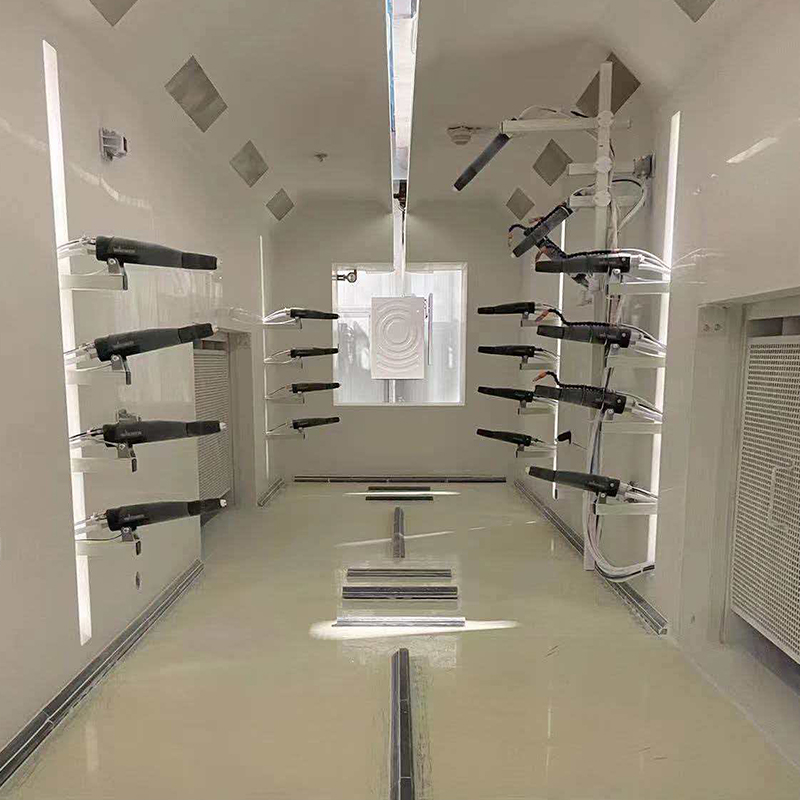
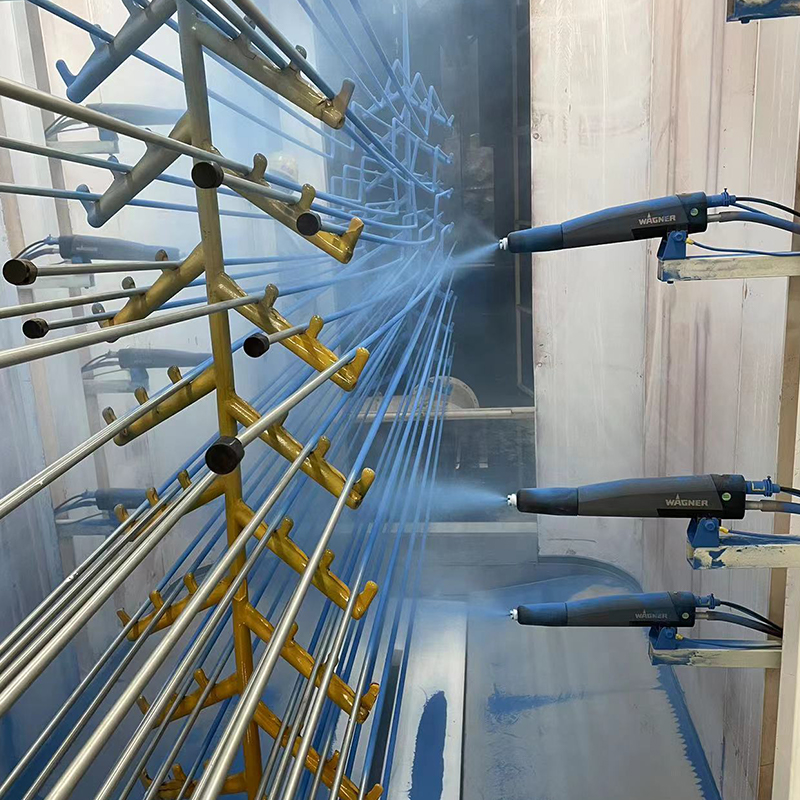
- Pulverpåføring: elektrostatiske pistoler påfører ladede pulverpartikler jevnt over overflaten;
- Herdeovn: varme smelter pulveret til en kontinuerlig, slitesterk beleggfilm;
- Avkjøling og inspeksjon: deler avkjøles før endelige kvalitetskontroller og lossing.
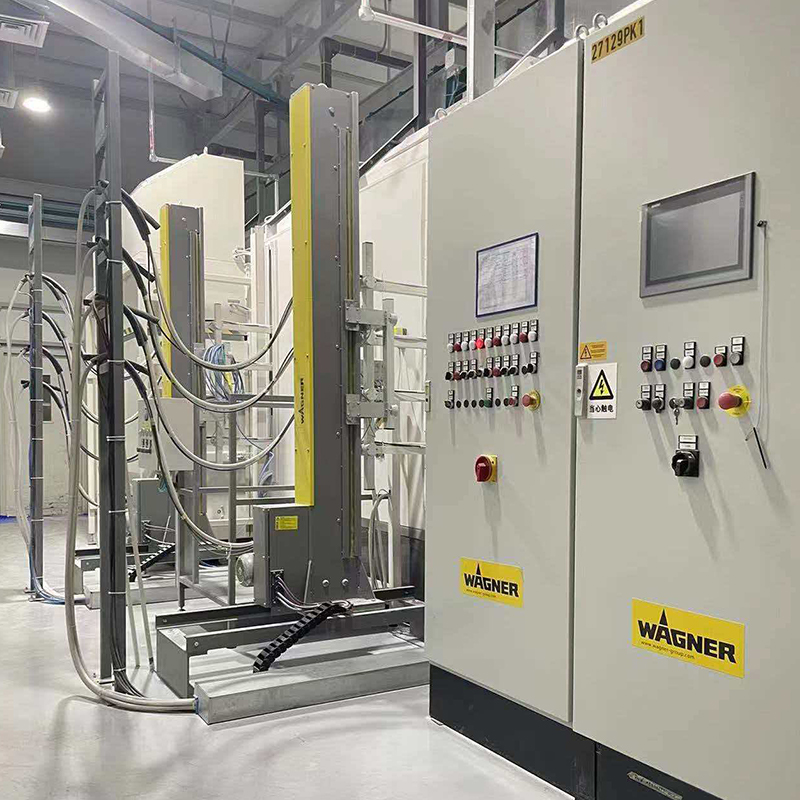
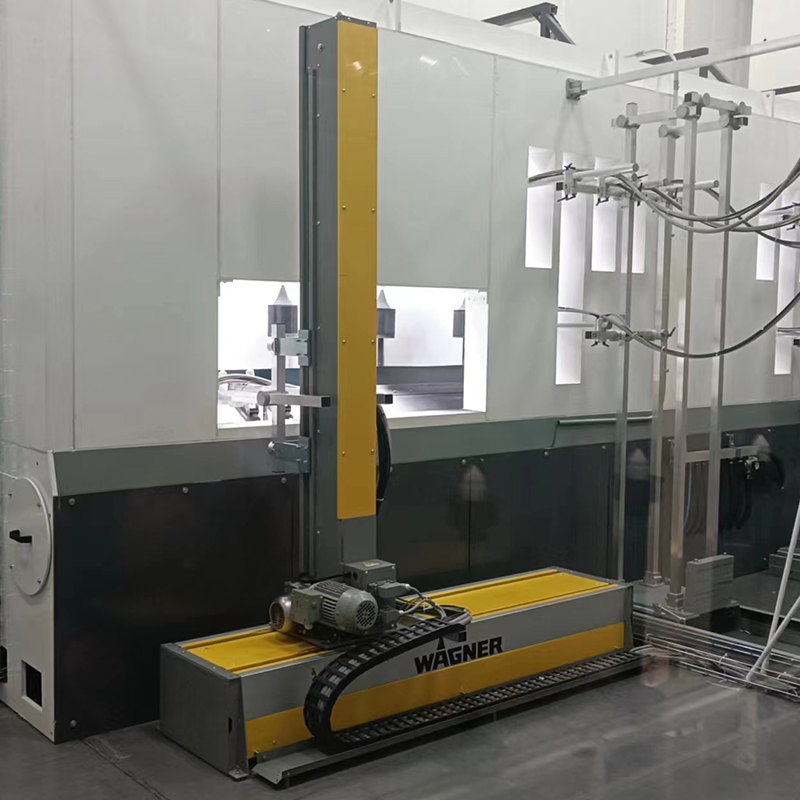
I et automatisert oppsett synkroniserer transportbåndsystemer og programmerbare logiske kontrollere (PLS) timingen mellom hvert trinn, slik at linjen kan opprettholde en jevn syklustid selv når produksjonsvolumet skaleres opp.
Hva definerer en effektiv pulverlakkeringsprosess
De siste stadiene av en malingslinje, ofte referert til som finish-line pulverlakkeringsprosessen, bestemmer utseendet og holdbarheten kundene til slutt ser. Konsekvent ovnstemperaturkontroll, riktig herdetid og grundig avkjøling før håndtering bidrar til en jevn, feilfri finish. Jiangsu Yue Ze Environmental Protection Equipment Co., Ltd., lokalisert i Yancheng, Jiangsu, Kina, spenner over 35 000 kvadratmeter med en registrert kapital på 58 millioner yuan og bringer mer enn 40 års erfaring i pulverlakkeringslinjer, nye tørkeserier med høy infrarød stråling og relatert belegningsutstyr. Siden utviklingen av en av bransjens første hengende automatiske malingsprosesslinjer for støpte motvektsblokker i 2014, har selskapet brukt denne ingeniørerfaringen til å fullføre malingslinjeprosjekter på tvers av flere provinser i Kina og internasjonale markeder.
Pulverlakkeringslinje trinnreferanse
Tabell: Kjernestadier i en pulverlakkeringslinje og deres funksjon | Scene | Funksjon | Innvirkning på kvalitet |
| Forbehandling | Overflate rengjøring og klargjøring | Bestemmer beleggets vedheft |
| Påføring av pulver | Elektrostatisk beleggavsetning | Bestemmer filmtykkelse og dekning |
| Herding | Varmefusjon av pulverfilm | Bestemmer holdbarhet og finishkvalitet |
Ofte stilte spørsmål
Q1: Hva er de viktigste fordelene med en Pulverlakkeringslinje sammenlignet med flytende maling?
En pulverlakkeringslinje produserer lavere VOC-utslipp, tillater overspraygjenvinning for gjenbruk, og resulterer vanligvis i en mer holdbar, slagfast finish sammenlignet med konvensjonelle flytende malingssystemer.
Q2: Hvordan forbedrer automatisering konsistensen i en automatisert pulverlakkeringslinje?
Automatisering holder forbehandlingstiden, pulverpåføringen og herdetemperaturen konsistent på tvers av hvert arbeidsstykke, og reduserer kvalitetsvariasjonen som kan oppstå når stadier er avhengige av manuell håndtering.
Spørsmål 3: Hvilke faktorer påvirker den endelige mållinjens pulverlakkkvalitet mest?
Herdeovnstemperaturnøyaktighet, tilstrekkelig herdetid og riktig avkjøling før håndtering er blant de viktigste faktorene, sammen med en ren, godt forberedt overflate som går inn i belegningsstadiet.