
Profesjonell vedlikeholdslinje spesialdesignet for vogner og tankskip, egnet for ulike typer vogner og tankbiler (jernbanekassevogn, gondolvogn, flatbil, oljetanker, kjemikalietanker, LNG/LPG-tanke...
See Details
Yueze Environmental Protection leverer one-stop-kompatible industrielle overflatebehandlingsløsninger med profesjonell teknologi og godt håndverk.
 Få henvendelser
2026-09-25
På stålgulvet i en bilkomponentfabrikk kommer beslutningen om å gå fra flytende maling til pulver sjelden fra en eneste dramatisk feil. Den bygger seg vanligvis sakte opp: en klarlakkblister under garantien, en oversprayklage fra en OEM-revisor, en faktura for avhending av løsemidler som fortsetter å klatre. Innen en prosessingeniør begynner å forske pulverlakk for bilindustrien , spørsmålet er ikke lenger om man skal fjerne den flytende malingsløkken. Spørsmålet er hvordan man bygger en pulverlinje som holder toleranser over tusenvis av deler per skift uten å gjøre vedlikehold til en ny heltidsjobb.
Start med selve filmen. Et herdet pulver bygger til 60 til 100 mikron (2,4 til 4,0 mils) av herdet film i en enkelt omgang, mens løsemiddelbaserte bilprimere og toppstrøk vanligvis når bare 25 til 35 mikron. Den tykkere, fullstendig tverrbundne filmen absorberer grusstøt og holder fuktighet borte fra underlaget. På en korrekt forbehandlet opphengsbrakett viser denne forskjellen seg raskt i saltspraytesting: pulverlakkerte deler vil ofte tåle omtrent det dobbelte av eksponeringstiden før rød rust vises sammenlignet med væskemalte deler.
Den økonomiske saken er like direkte. I en typisk væskesprøyteboks er overføringseffektiviteten mellom 40 og 60 prosent. Pulversystemer med syklongjenvinningstrykk materialutnyttelse over 95 prosent fordi overspray trekkes tilbake i fôrbeholderen og brukes på nytt. På en linje der delen beholder bare 60 gram for hver 500 gram pistolen mater, sparer denne gjenvinningshastigheten hundrevis av kilo beleggmateriale hver måned.
Reguleringspress fullfører argumentasjonen. Pulver avgir ubetydelig VOC, skaper ikke farlig løsemiddelavfall, og ugjenvunnet overspray kan vanligvis behandles som ikke-farlig fast avfall. For anlegg som reforhandler lufttillatelser ved hver fornyelsessyklus, forenkler dette samsvar og reduserer overvåkingskostnadene.
| Eiendom | Pulverlakk | Flytende maling |
|---|---|---|
| Typisk filmtykkelse | 60–100 mikron | 25–35 mikron |
| Materialutnyttelse | 95–98 % med restitusjon | 40–60 % |
| VOC-innhold som brukt | Ubetydelig | 300–600 g/L |
| Kant- og utsparingsdekning | Bra | Moderat |
| Omarbeid bane | Brenn av eller kjemisk stripe | Sand og maling |
Ikke alle deler hører hjemme på en pudderlinje. Store, flate klasse-A utvendige paneler som dører, fendere og takskinn er fortsatt vanligvis malt med flytende systemer fordi pulver påført i produksjonshastighet kan etterlate en liten appelsinskall-tekstur på brede overflater. En lang liste med understell, chassis og batteri-elektriske komponenter er imidlertid virkelig bedre egnet til pudder:
 Spray Coating Line for bilhjul Profesjonell spraybelegglinje spesialdesignet for produksjon og oppussing av bilhjul, egnet for forskjellige bilhjultyper (stålhjul, aluminiumslegering som... Se produkt →
En produksjonspulverlinje er ikke en glorifisert sprayboks. Det er en koordinert sekvens av fem stadier som må være i balanse til enhver tid:
Linjen opptrer bare når disse stadiene holder seg i balanse. Hvis ovnen har en temperaturgradient større enn ±5°C over delens bredde , tykke og tynne seksjoner herder med forskjellige hastigheter, noe som skaper fargevariasjoner på synlige deler og inkonsekvent hardhet på funksjonelle. Hvis transportørens hastighet avviker, endres oppholdstiden i sprøyteboksen og filmtykkelsen blir ujevn. For en oversikt på komponentnivå av hva som sitter mellom vasketunnelen og nedkjølingsstasjonen, se vår artikkel om hvilket utstyr en produksjonslinje for belegg har .
 Pulverlakkeringslinje Mye brukt i metallarbeidsstykker som maskinvare, bildeler, ingeniørmaskiner, metallmøbler, kunstkumlokk, kommunale anlegg og presisjonskomponenter... Se produkt →
Å kjøpe en pulverlakkeringslinje for bilbruk er forskjellig fra å kjøpe en enkelt stand. Du kjøper et gjennomstrømningsløfte: linjen må belegge X deler per time, med en definert filmtykkelse, innenfor en definert kvalitetsgrense, og fortsette å gjøre det i årevis. Hver spesifikasjon bør testes mot disse fire tallene.
Mange EV-komponentlinjer kombinerer også en tynn e-coat-primer for korrosjonsbestandighet med et pulvertopplag for slitasjebeskyttelse. Produsenter som trenger å se hvordan disse elementene kommer sammen for kjøretøyproduksjon kan se gjennom vår løsninger for produksjon av biler og elbiler , som dekker hele sekvensen fra forbehandling til sluttkontroll.
 Elektroforesebelegglinje for elektriske kjøretøy Profesjonell elektroforesebelegglinje spesialdesignet for elektriske kjøretøyer (EV), egnet for ulike EV-typer (passasjer-EV, kommersiell EV, ny energilogis... Se produkt →
Når linjen er live, avgjøres kvaliteten av målinger, ikke meninger. Den første er filmtykkelse konsistens . Bruk en magnetisk tykkelsesmåler (for stål) eller en virvelstrømmåler (for aluminium) på de samme fem eller seks punktene på flere deler per skift, og logg resultatene. En spredning på mer enn 15 mikron mellom høye og lave målinger peker vanligvis på problemer med pistolhastighet, avstand eller luftstrøm.
Det andre er kur fullstendighet . MEK-gnistesten – tørking av den herdede overflaten med metyletylketon – forteller deg om pulveret er fullstendig tverrbundet. De fleste bilspesifikasjoner aksepterer 25 til 50 doble gnider uten at løsningsmidlet bryter gjennom til underlaget. Blyanthardhetstesten fungerer som en sikkerhetskopi: herdede termohærder måler vanligvis 2H eller hardere.
Den tredje er dekning i vanskelig tilgjengelige områder . Inspiser fordypninger, kanter og gjengede hull for bare metallflekker forårsaket av Faraday-bureffekter. Hvis fordypningene ser tynne ut, trenger linjen mer luftstrøm eller justerte pistolvinkler for å skyve pulver inn i disse hulrommene.
Motorhus i aluminium og støpejernsbraketter gir en skjult risiko: utgassing . Når et porøst støpegods varmes opp i herdeovnen, utvides innestengt luft og muggrester og bryter gjennom den fortsatt smeltende filmen, og etterlater kraterlignende defekter. Et avgassingstrinn for baking eller et pulver med høy flyt formulert for porøse underlag kan forhindre de fleste av disse avslag.

Profesjonell vedlikeholdslinje spesialdesignet for vogner og tankskip, egnet for ulike typer vogner og tankbiler (jernbanekassevogn, gondolvogn, flatbil, oljetanker, kjemikalietanker, LNG/LPG-tanke...
See Details
Profesjonell belegningslinje spesielt designet for store støpegods og tunge lastebildeler, anvendelig for forskjellige store støpegods (ingeniørstøpte, gruveutstyrsstøpte, industrielle støpegods) o...
See Details
Profesjonell spraybelegglinje spesialdesignet for produksjon og oppussing av bilhjul, egnet for ulike bilhjultyper (stålhjul, aluminiumslegeringshjul, smidd hjul, støpehjul, personbilhjul, hjul for...
See Details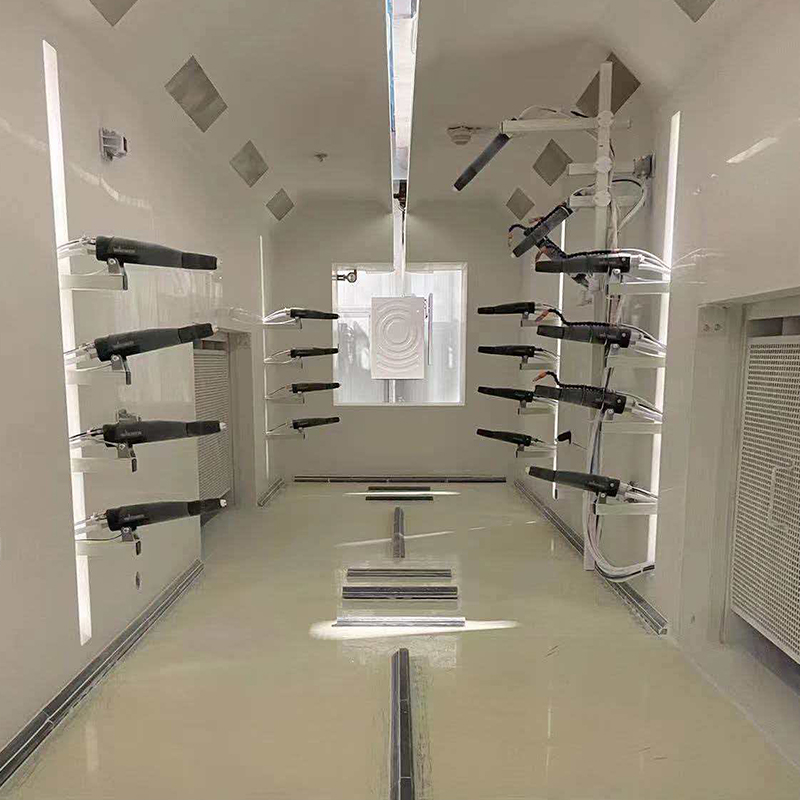
Mye brukt i metallarbeidsstykker som maskinvare, bildeler, ingeniørmaskiner, metallmøbler, kunstkumlokk, kommunale anlegg og presisjonskomponenter, egnet for masse- og standardisert overflatebeskyt...
See Details
Plattformvogn er et praktisk og effektivt industrielt håndteringsutstyr, mye brukt i fabrikker, verksteder, varehus, logistikksentre og andre steder. Den er sammensatt av en solid bærende plattform...
See Details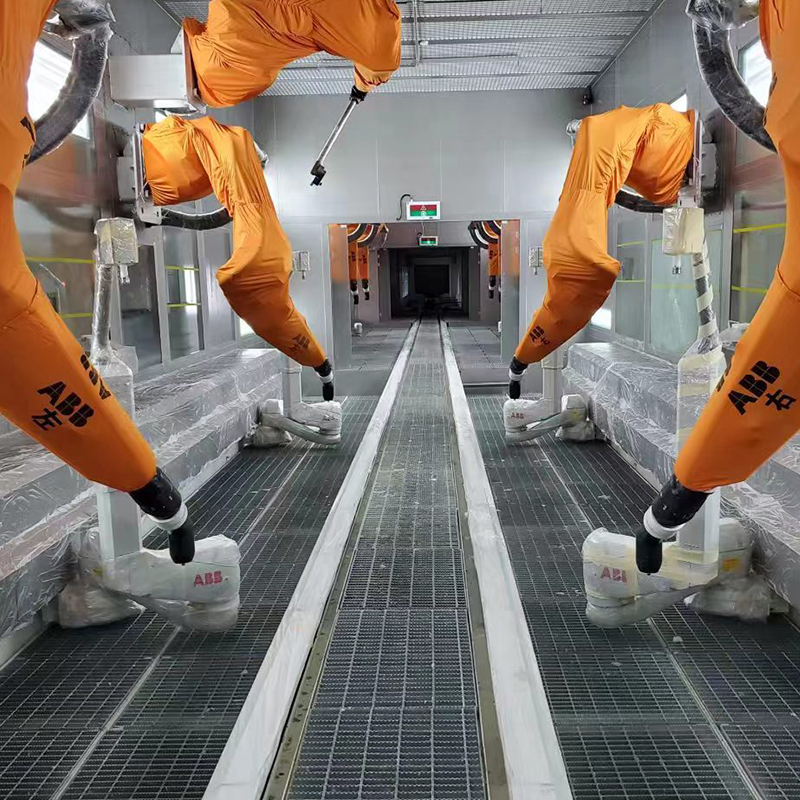
Profesjonell spraybelegglinje spesialdesignet for motorhus, egnet for ulike motorhustyper (motorhus for elektriske kjøretøy, industrimotorhus, husholdningsmotorhus, høytemperaturmotorhus, aluminium...
See DetailsBygg ditt tilpassede industribeleggsystem
Send oss informasjon om arbeidsstykket, produksjonskapasitet, belegningsprosess, verkstedoppsett og miljøkrav. Yueze vil hjelpe med å evaluere prosjektet ditt og utvikle en passende løsning for belegg, transport, tørking og miljøbehandling.
Hovedmeny
Produkter
Kontakt oss
Firmaadresse:
nr. 12, Park Avenue, Shanggang industripark, Jianhu, Yancheng City, Jiangsu-provinsen
Send oss en melding nå!

Følg oss: